- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kuinka integroitu taonta, valu ja CNC-työstö parantavat kustannustehokkuutta mukautetuissa metallikomponenteissa
NINGBO, KIINA – 13. marraskuuta 2026– Pohjois-Amerikan ja Euroopan teollisuusvalmistajilla on yhä enemmän paineita hallita tuotantokustannuksia tiukat komponenttimääritykset säilyttäen, joten valmistusprosessien valinnasta on tullut tärkeä osa suunnittelua ja toimitusketjun suunnittelua.
Monimutkaisille metallikomponenteille luottaminen yhteen valmistusprosessiin ei aina ole taloudellisin ratkaisu. Suora CNC-työstö kiinteästä materiaalista voi tarjota huomattavaa suunnittelun joustavuutta, mutta se voi myös johtaa merkittävään materiaalin poistoon ja pidempiin koneistusjaksoihin. Takominen ja valu puolestaan voivat tuottaa muotoja, jotka ovat lähempänä lopullista komponenttigeometriaa, mikä vähentää materiaalin määrää, joka on poistettava myöhemmän koneistuksen aikana.
tunnustaa tämän valmistussuhteen tärkeyden,Ningbo Youlin Trading Co., Ltd.keskittyy koordinoimaan lähes verkon muotoisia muovausprosesseja, mukaan lukien taonta ja tarkkuusvalu.CNC-tarkkuustyöstöja laaduntarkastus.
Tämä yhdistetty lähestymistapa tarjoaa vaihtoehtoisen valmistusreitin räätälöityille teollisuuskomponenteille, mikä auttaa insinööriryhmiä arvioimaan materiaalin käyttöä, koneistusvaatimuksia, tuotannon tehokkuutta ja kokonaistuotantokustannuksia.
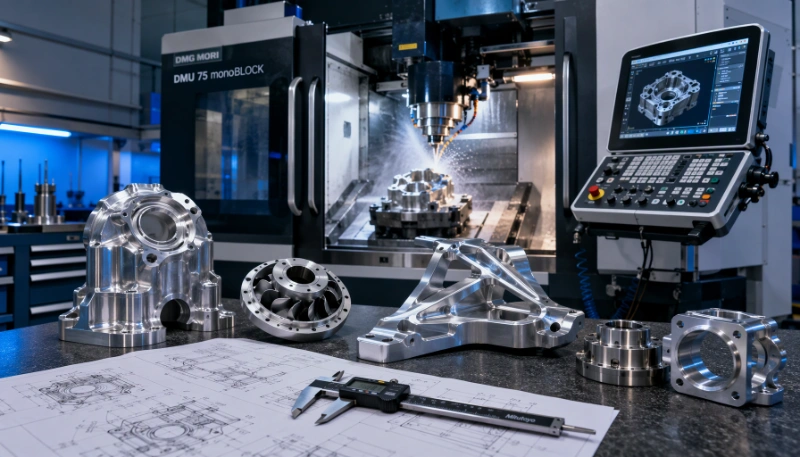
Miksi valmistusprosessien integrointi on tärkeää räätälöidyille metallikomponenteille
Tarkkuusmetallikomponenttien valmistuksessa on usein useita vaiheita raaka-aineen valmistelusta ja alkumuovauksesta koneistukseen, pintakäsittelyyn ja lopputarkastukseen.
Kun jokainen vaihe hoidetaan itsenäisesti, toimittajien välinen koordinointi voi vaikeutua. Teknisten piirustusten tulkinta, koneistusvarat, mittaviitteet, materiaalidokumentaatio ja tuotantoaikataulut voivat vaihdella eri tuotantolaitoksissa.
Nämä erot voivat luoda lisää viestintävaatimuksia ja vaikeuttaa laadun valvontaa koko tuotantoprosessissa.
Esimerkiksi hydrauliventtiilirunko voi vaatia alustavan taotun tai valetun aihion, minkä jälkeen sisäisten kanavien, kierreporttien, tiivistyspintojen ja asennusliitäntöjen CNC-työstöä. Jos aihiota ei ole suunniteltu myöhempiä työstöjä ajatellen, liiallinen materiaalin poisto tai riittämätön työstövara voi vaikuttaa tuotannon tehokkuuteen.
Integroitu valmistusstrategia ottaa nämä näkökohdat huomioon suunnitteluprosessin alussa. Arvioimalla muovaus- ja koneistusvaatimukset yhdessä valmistajat voivat luoda sopivamman tuotantojärjestyksen ja vähentää turhia operaatioita.
Ningbo Youlin Trading Co., Ltd.:lle tämä koordinointi on tärkeä osa räätälöityjen OEM- ja ODM-metallikomponenttiprojektien tukemista.
1. Near-Net-Shape Forming: Oikean komponenttigeometrian määrittäminen
Lähes verkkomuotoinen valmistus tarkoittaa tuotantomenetelmiä, joilla rakennetaan komponentti lähellä sen suunniteltua lopullista geometriaa ennen toissijaista työstöä. Tavoitteena on vähentää turhaa materiaalinpoistoa samalla kun säilytetään riittävästi tilaa mittaviimeistelylle.
Taontaja valu ovat kaksi yleisesti käytettyä lähestymistapaa, vaikka niiden soveltuvuus riippuu komponenttien rakenteesta, materiaaliominaisuuksista ja tuotantovaatimuksista.
Kantavien osien taonta umpisuoraan
Suljetussa takomisessa käytetään muotoiltuja muotteja kuumennetun tai muuten valmistetun metallin muodostamiseksi kontrolloidussa paineessa. Prosessi voi tuottaa komponentteja, joilla on suhteellisen monimutkainen ulkoinen profiili, samalla kun se auttaa kehittämään suotuisan materiaaliraevirtauksen.
Sovelluksissa, joihin liittyy toistuvia mekaanisia kuormituksia, iskuja tai tärinää, taonta voi tarjota etuja mekaanisen lujuuden ja väsymissuorituskyvyn suhteen tiettyihin vaihtoehtoisiin valmistusmenetelmiin verrattuna.
Yleisiä räätälöityissä taontaprojekteissa käytettyjä materiaaleja ovat:
- Hiili- ja seosteräkset rakenne- ja mekaanisiin komponentteihin.
- Ruostumattomat teräslajit korroosionkestäviin sovelluksiin.
- Alumiiniseokset painoherkille komponenteille.
- Messinki ja muut kupariseokset valittuihin mekaanisiin ja nesteenhallintasovelluksiin.
Tyypillisiä taottuja komponentteja ovat hydrauliliittimet, autojen vivustot, mekaaniset liittimet, raskaan kaluston osat ja teollisuusasennuskomponentit.
Alkumuovausvaiheen jälkeen CNC-työstyksellä voidaan viimeistellä kriittiset mitat, kierreliitokset, laakeripinnat ja kokoonpanoliitännät.
Takomisen ja koneistuksen yhdistelmä mahdollistaa materiaalin alkuperäisen rakenteen ja lopullisten mittavaatimusten käsittelemisen erilaisilla mutta toisiaan täydentävillä prosesseilla.
Investointivalu monimutkaisiin komponenttigeometrioihin
Investointivalu, joka tunnetaan myös nimellä vahavalu, sopii komponenteille, joilla on monimutkaiset muodot, yksityiskohtaiset ulkoiset ominaisuudet ja geometriat, jotka saattavat vaatia laajaa koneistusta, jos ne valmistetaan kiinteästä materiaalista.
Prosessi sisältää vahakuvion luomisen, keraamisen kuoren muodostamisen sen ympärille, vahan poistamisen ja sulan metallin kaatamisen tuloksena olevaan onteloon.
Sitä käytetään yleisesti ruostumattomasta teräksestä ja muissa seoskomponenteissa, joissa monimutkaiset geometria- ja materiaalivaatimukset on otettava huomioon yhdessä.
Investoinnitvaluvoi vähentää laajan materiaalin poiston tarvetta, vaikka kriittiset mitat ja toiminnalliset pinnat saattavat silti vaatia CNC-viimeistelyä.
Sovelluksia ovat teollisuusventtiilikomponentit, pumpun osat, laivavarusteet, mekaaniset kotelot ja muut mukautetut metallikomponentit.
Korkeapaineinen painevalu alumiini- ja sinkkiosille
Korkeapainepainevalu on toinen vaihtoehto suhteellisen monimutkaisten muotojen ja toistettavien mittojen omaavien komponenttien valmistukseen.
Sula alumiini tai sinkkiseos ruiskutetaan metallisuuttimeen paineen alaisena, jolloin voidaan valmistaa komponentteja, joissa on yksityiskohtaiset ominaisuudet ja suhteellisen ohuet seinäosat.
Tämä prosessi soveltuu erityisen hyvin sovelluksiin, joihin liittyy toistuvia tuotantomääriä, kuten laitekotelot, kannakkeet, kotelot ja valitut mekaaniset osat.
Suunnittelusta ja vaaditusta mittatarkkuudesta riippuen kierrereiät, tarkkuusasennuspinnat ja muut toiminnalliset ominaisuudet voivat vaatia toissijaista työstöä.
Painevalua valittaessa tulee ottaa huomioon myös sellaisia tekijöitä kuin työkaluinvestointi, odotettu tuotantomäärä, seinämän paksuus ja mahdolliset valuvirheet.
2. CNC-tarkkuuskoneistus: Toiminnallisen tarkkuuden saavuttaminen
Vaikkataontaja valu muodostavat komponenttien perusgeometrian, CNC-työstö on usein vastuussa kokoonpanon ja käytön edellyttämien kriittisten mittojen tuottamisesta.
Tämä ero on erityisen tärkeä teollisissa osissa, joissa on tarkkuusreiät, kierreliitokset, tiivistyspinnat, laakerien reiät ja useita asennusohjeita.
Moniakselinen CNC-sorvaus ja jyrsintä
Ningbo Youlin Trading Co., Ltd. tukee räätälöityjä CNC-sorvaus- ja jyrsintävaatimuksia useille metallimateriaaleille, mukaan lukien ruostumaton teräs, messinki, kupariseokset, hiiliteräs, seosteräs ja alumiini.
Komponenttien geometriasta ja tuotantovaatimuksista riippuen koneistustoimenpiteet voivat sisältää:
- CNC-sorvaus lieriömäisille komponenteille, akseleille ja kierteitetyille osille.
- CNC-jyrsintä tasaisille pinnoille, uriin, taskuihin ja monimutkaisiin profiileihin.
- Moniakselinen koneistus komponenteille, jotka vaativat koneistuksen eri suunnasta.
- Tarkkuusporaus, kierteitys ja poraus toiminnallisiin reikiin ja sisäisiin liitäntöihin.
Esimerkiksi taottu hydraulikomponentti saattaa vaatia CNC-työstöä asennuspintojen, sisäisten porttien, kierreliitosten ja tiivistysurien viimeistelemiseksi. Alustava taontaprosessi määrittää päärakenteen muodon, kun taas koneistus tuottaa asennukseen ja käyttöön tarvittavat ominaisuudet.
GD&T ja Machining Datum Control
Geometrisellä mitoituksella ja toleranssilla (GD&T) on tärkeä rooli monitoimipintaisten komponenttien valmistuksessa.
Piirustus voi määrittää yksittäisten mittojen lisäksi myös sijaintitoleransseja, samankeskisyyteen liittyviä vaatimuksia, kohtisuoraa, tasaisuutta ja muita geometrisia suhteita.
Asianmukaisten työstödatumien määrittäminen auttaa ylläpitämään mittasuhteita eri ominaisuuksien välillä ja vähentää kertyneiden paikoitusvirheiden riskiä useissa asetuksissa.
Useita koneistustoimenpiteitä vaativien komponenttien osalta kiinnityssuunnittelua ja peruspisteiden valintaa tulisi siksi harkita teknisen arvioinnin aikana sen sijaan, että niitä käsiteltäisiin erillisinä tuotantopäätöksinä.
Lopullinen työstötoleranssi riippuu materiaalin ominaisuuksista, komponenttien geometriasta, laitteiden ominaisuuksista ja tarkastusvaatimuksista.
3. Valmistettavuuden suunnittelu: Muotoilun ja koneistuksen yhdistäminen suunnitteluvaiheessa
Design for Manufacturability (DFM) auttaa tunnistamaan mahdolliset tuotantovaikeudet ennen työkalujen ja valmistusresurssien sitoutumista.
Komponenttien, joihin liittyy sekä muotoilua että koneistusta, teknisessä arvioinnissa tulisi ottaa huomioon kunkin prosessin vaatimukset sen sijaan, että optimoidaan vain alkuperäinen aihio tai viimeistelty geometria.
Tärkeitä huomioita ovat mm.
Taonta ja valugeometria
Syvyyskulmat, jakoviivat, seinämän paksuus, kulmasäteet ja rakenteelliset siirtymät vaikuttavat muotoilun toteutettavuuteen. Asianmukaiset suunnittelusäädöt voivat parantaa materiaalivirtausta, yksinkertaistaa muotin rakennetta ja vähentää mahdollisia valmistusvirheitä.
Työstökorvaukset
Alkuaihion tulee tarjota riittävästi materiaalia myöhempää työstöä varten luomatta tarpeettoman suuria varauksia. Tämä auttaa tasapainottamaan muovausvaatimukset koneistusajan ja materiaalin käytön kanssa.
Työstöpisteen valinta
Toiminnalliset pinnat ja referenssiominaisuudet tulee arvioida yhdessä käytännön työstön peruspisteiden muodostamiseksi. Sopiva peruspistestrategia auttaa ylläpitämään johdonmukaisuutta useiden toimintojen välillä.
Komponenttien yhdistäminen
Jotkut kokoonpanot koostuvat useista erikseen valmistetuista ja hitsatuista komponenteista. Rakenteellisista vaatimuksista ja valmistuksen toteutettavuudesta riippuen integroitu taottu tai valettu komponentti voi vähentää yksittäisten osien ja niihin liittyvien kokoonpanotoimintojen määrää.
Komponenttien yhdistäminen tulee kuitenkin aina arvioida työkalukustannusten, koneistuksen monimutkaisuuden, huoltovaatimusten ja lopullisen kokoonpanon toiminnallisten vaatimusten perusteella.
Prototyyppien kehitys ja ensimmäinen artikkelitarkastus
Prototyyppituotannossa on mahdollisuus varmistaa valitun valmistusreitin sopivuus ennen kuin siirrytään suurempiin tuotantomääriin.
Alkunäytteet voidaan arvioida mittatarkkuuden, materiaaliominaisuuksien, kokoonpanon sopivuuden ja sovelluskohtaisen suorituskyvyn suhteen.
First Article Inspection (FAI) avulla voidaan myös dokumentoida kriittiset mitat ja verrata valmistettua komponenttia hyväksyttyyn suunnittelupiirustukseen.
Tämä prosessi auttaa tunnistamaan tarvittavat säädöt työkaluihin, työstövarauksiin, kiinnikkeisiin ja tarkastusmenettelyihin ennen toistuvan tuotannon aloittamista.
4. Laadun varmistus: raaka-aineesta valmiisiin komponentteihin
Kun eri valmistusprosesseja yhdistetään, laadunhallinnassa on otettava huomioon kuhunkin tuotantovaiheeseen liittyvät ominaisuudet ja mahdolliset viat.
Mittatarkalla koneistetulla komponentilla voi silti olla taustalla olevia materiaali- tai muotoiluongelmia, jos alkuperäistä aihiota ei ohjata kunnolla. Tästä syystä materiaalin tarkastus ja prosessin tarkastus ovat tärkeitä osia räätälöityä metallivalmistusta.
Materiaalin koostumuksen tarkistus
Materiaalilaadun tarkastus auttaa varmistamaan, että valittu raaka-aine vastaa määritettyjä teknisiä vaatimuksia.
Optista emissiospektrometriaa (OES), jos se on saatavilla ja sovellettavissa, voidaan käyttää metallimateriaalien kemiallisen koostumuksen analysointiin.
Materiaalidokumentaatio, mukaan lukien asiaankuuluvat tehtaan testitodistukset ja materiaalitestausraportit, voivat tarjota lisätietoja materiaalispesifikaatioista ja tuotantoeristä.
Mittatarkastus ja metrologia
Koordinaattimittauskoneita (CMM), optisia profiiliprojektoreita, digitaalisia mittauslaitteita ja pinnan karheusmittareita voidaan käyttää eri komponenttien ominaisuuksien tarkastamiseen.
Tarkastusvaatimukset voivat sisältää:
- Kriittiset mitat ja koneistustoleranssit.
- Reikien sijainnit ja geometriset suhteet.
- Tasaisuus ja kohtisuoraisuus.
- Pinnan karheus.
- Kierteiden mitat ja asennusliitännät.
Tarkastusmenetelmä tulee valita komponenttien geometrian, toleranssivaatimusten ja asiaankuuluvien piirustusten mukaan.
Mekaaninen ja pintatestaus
Materiaalista ja aiotusta sovelluksesta riippuen lisätestaukset voivat sisältää kovuuden mittauksen, vetolujuustestin, pinnoitteen paksuuden tarkastuksen ja suolasumukorroosiotestin.
Painetta ylläpitäville komponenteille voidaan vaatia myös hydrostaattisen paineen testausta sovellettavien tuoteeritelmien ja testausmenettelyjen mukaisesti.
Nämä tarkastukset tarjoavat lisätodisteita materiaalien ja komponenttien suorituskyvystä pelkän mittatarkastuksen lisäksi.
Laaturekisteri ja tuotannon jäljitettävyys
OEM-projekteissa, jotka vaativat dokumentoitua laadunvarmistusta, asiaankuuluvat tarkastustiedot voivat tukea tuotannon hyväksymistä ja jäljitettävyyttä.
Projektin vaatimuksista riippuen dokumentaatio voi sisältää:
- Materiaalitestiraportit (MTR).
- Ensimmäisen artikkelin tarkastuksen (FAI) raportit.
- Mittatarkastuspöytäkirjat.
- Vaatimustenmukaisuustodistukset (CoC).
- Sovellettavat mekaaniset ja pintakäsittelytestiraportit.
Tietystä dokumentaatiopaketista tulee sopia hankkeen arviointivaiheessa.
5. Omistuskustannusten kokonaisarviointi metalliosien valmistuksessa
Valinta koneistuksen, takomisen javaluei saisi perustua yksinomaan yksittäisen valmistustoimenpiteen ilmoitettuun yksikköhintaan.
Teollisuuden OEM-projekteissa kokonaiskustannukset (TCO) tarjoavat laajemman näkökulman, kun otetaan huomioon koko tuotanto- ja toimitusprosessiin liittyvät kustannukset.
Useat tekijät vaikuttavat kokonaisvalmistuskustannuksiin.
Materiaalin käyttö
Monimutkaisen komponentin työstäminen suoraan kiinteästä materiaalista voi johtaa huomattavaan materiaalin poistoon, varsinkin kun valmiilla kappaleella on epäsäännöllinen ulkoprofiili.
Lähes verkkomuotoinen muotoilu voi vähentää poistettavan ylimääräisen materiaalin määrää komponenttien geometriasta ja valitusta prosessista riippuen.
Materiaaleille, joiden hankintakustannukset ovat korkeammat, materiaalien käytön parantaminen voi edistää merkittäviä tuotantosäästöjä.
Työstöaika ja toissijaiset toiminnot
Komponentti, jossa on sopiva taottu tai valettu aihio, voi vaatia vähemmän työstöä kuin kokonaan kiinteästä materiaalista valmistettu komponentti.
Vähentynyt materiaalin poisto voi auttaa lyhentämään työstöjaksoja ja parantamaan laitteiden käyttöä.
Todellinen hyöty riippuu kuitenkin aihion tarkkuudesta, työstövarasta, komponenttien monimutkaisuudesta ja tarvittavien viimeistelytoimenpiteiden määrästä.
Työkalujen investointi- ja tuotantomäärä
Taonta- ja valumuotit sisältävät alustavia työkalukustannuksia, jotka on otettava huomioon valmistusmenetelmää valittaessa.
Pienille määrille tai usein muuttuville malleille suora CNC-työstö voi olla taloudellisempaa, koska se vaatii yleensä vähemmän erityisiä muovaustyökaluja.
Toistuvaa tuotantoa tai suurempia määriä varten,taontaja valu voi tulla kustannustehokkaammaksi, kun työkalukulut voidaan jakaa useiden tuotantoyksiköiden kesken.
Laatukustannukset ja toimitusketjun koordinointi
Laatuun liittyvät kustannukset voivat ylittää itse tarkastuksen hinnan. Uudelleentyöstö, hylätyt osat, toimitusten viivästyminen, toistuvat kuljetukset ja ylimääräinen toimittajakoordinointi voivat kaikki vaikuttaa projektin kokonaiskustannuksiin.
Muovaus-, koneistus- ja tarkastusvaatimusten yhteensovittaminen integroidun valmistusjärjestelyn avulla voi auttaa vähentämään viestintäaukkoja ja parantamaan prosessin johdonmukaisuutta.
Lopulta sopivin tuotantotapa riippuu materiaalin, geometrian, mittatarkkuuden, tilausmäärän, työkaluinvestoinnin ja toimitusaikataulun yhdistetyistä vaatimuksista.
6. Integroidun muovauksen ja koneistuksen teolliset sovellukset
Lähes verkkomuotoilun ja CNC-viimeistelyn yhdistelmä on olennainen useissa teollisissa sovelluksissa, joissa komponenttien geometria, mekaaninen suorituskyky ja mittatarkkuus on otettava huomioon yhdessä.
Hydrauli- ja nestevoimajärjestelmät
Hydraulisten venttiilien rungot, jakotukin lohkot, pumppukomponentit ja nesteliittimet voivat vaatia taotut tai valetut aihiot, joita seuraa sisäisten kanavien, asennuspintojen ja kierreporttien tarkkuustyöstö.
Auto- ja off-highway-laitteet
Jousituskomponentit, ohjaukseen liittyvät osat, voimansiirtoliitännät ja rakenneosat voivat hyötyä taontaprosesseista yhdistettynä CNC-viimeistelyyn vaadittujen mekaanisten ja mittaominaisuuksien saavuttamiseksi.
Laiva- ja teollisuuslaitteistot
Räätälöidyt meriliittimet, ruostumattomasta teräksestä valmistetut liittimet, asennuskomponentit ja mekaaniset laitteistot voivat sisältää investointivalua tai taontaa, jota seuraa koneistus ja asianmukainen pintakäsittely.
Teollisuuden pumput ja venttiilit
Pumppukotelot, venttiilikomponentit, juoksupyörät ja nesteen ohjausosat sisältävät usein monimutkaisia sisäisiä ja ulkoisia geometrioita. Valu-, taonta- ja koneistusprosessien valinta riippuu materiaalispesifikaatioista, painevaatimuksista ja komponenttien suunnittelusta.
Teollisuuden koneet ja automaatio
Mekaaniset liittimet, laitekannattimet, tarkkuuskotelot ja voimansiirtokomponentit voivat vaatia erilaisia valmistusprosesseja niiden rakenteellisista ja toiminnallisista vaatimuksista riippuen.
Oikean valmistusreitin valinta pitkäaikaista tuotantoa varten
Ei ole olemassa yhtä valmistusprosessia, joka sopisi jokaiselle räätälöitylle metallikomponentille.CNC-työstötarjoaa joustavuutta ja mittojen hallintaa, takominen voi tarjota suotuisat mekaaniset ominaisuudet kantaville osille ja valu voi mukauttaa monimutkaisia geometrioita, jotka muutoin edellyttävät laajaa materiaalin poistoa.
Suunnittelun haasteena on määrittää, kuinka nämä prosessit voivat toimia yhdessä saavuttaakseen vaaditun komponenttien suorituskyvyn ja samalla valvoa tuotantokustannuksia.
Ningbo Youlin Trading Co., Ltd.tukee räätälöityjä OEM- ja ODM-valmistusprojekteja koordinoimalla lähes verkkomuotoilua, CNC-tarkkuustyöstöä, suunnitteluarviointia ja laaduntarkastusta.
Prosessilähtöisen lähestymistavan avulla yritys työskentelee teollisuussuunnittelutiimien kanssa komponenttisuunnitelmien arvioimiseksi, sopivien valmistusmenetelmien valitsemiseksi ja tuotannon tukemiseksi alkuperäisistä näytteistä toistuvaan valmistukseen.
Tietoja Ningbo Youlin Trading Co., Ltd:stä
Ningbo Youlin Trading Co., Ltd. on kiinalainen tarkkuusvalmistus- ja suunnitteluratkaisujen toimittaja, joka sijaitsee Ningbossa, Zhejiangin maakunnassa.
Yritys keskittyy räätälöityihin OEM- ja ODM-metalli- ja muovikomponentteihin, ja sen valmistuspalvelut kattavat CNC-työstön, tarkkuustaontamisen, räätälöidyn valun, ohutlevyn valmistuksen ja niihin liittyvät tuotantoprosessit.
Ningbo Youlin työskentelee kansainvälisten teollisuusasiakkaiden kanssa räätälöityjen komponenttien valmistusprojekteissa tarjoten suunnitteluviestintää, tuotannon koordinointia ja laaduntarkastustukea.
Tekniset tiedustelut ja projektin arviointi
Räätälöidystä metallikomponenttien valmistuksesta kiinnostuneet suunnittelutiimit voivat laatia 2D-suunnittelupiirustuksensa, 3D-CAD-mallinsa, materiaalispesifikaationsa ja arvioidut tuotantomääränsä teknistä arviointia varten.
Yleisesti hyväksyttyjä piirustus- ja mallimuotoja ovat STEP, IGES ja DWG.
Lisätietoja valmistusominaisuuksista ja OEM/ODM-projektin tuesta on virallisella verkkosivustolla:
Virallinen verkkosivusto: https://www.nbyoulins.com
Valmistuksen peruspalvelut:CNC-tarkkuustyöstö, suljetun taonta, investointiValu, painevalu, ohutlevyjen valmistus ja räätälöidyt metalliosat.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Kaikki oikeudet pidätetään.